
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-16 Origen:Sitio


Para materiales a granel de alto valor, higroscópicos o sensibles al oxígeno, como polvos para baterías de iones de litio, API y productos químicos especiales, la perfección del embalaje sigue siendo no negociable. Un solo defecto microscópico en el revestimiento de un supersaco puede provocar el rechazo total del lote. Esto conduce a graves pérdidas financieras. El papel de aluminio ofrece una protección superior de la tasa de transmisión de vapor de humedad (MVTR) y de la tasa de transmisión de oxígeno (OTR). Sin embargo, su rígida estructura física lo hace altamente susceptible a vulnerabilidades específicas durante la fabricación y manipulación. Cuando las empresas se basan únicamente en controles visuales al azar, dejan los materiales de primera calidad expuestos a riesgos ocultos. La inspección eficaz del revestimiento de fibra de aluminio requiere ir más allá de la observación básica. Exige un marco de garantía de calidad cuantificable y basado en estándares. En esta guía, aprenderá cómo evaluar con precisión las tolerancias de los orificios y verificar la integridad del sello antes de comenzar el llenado. Cubriremos protocolos de prueba, estrategias de gestión de riesgos y técnicas efectivas de evaluación de proveedores.
Los poros y las grietas por flexión son riesgos inevitables en los envases de aluminio; El objetivo de la inspección es gestionar las tolerancias frente a los estrictos requisitos de MVTR/OTR.
La integridad del sello es el punto de falla más común , a menudo causado por calor, tiempo de permanencia o presión inadecuados durante el proceso de fabricación.
Los marcos de inspección eficaces requieren un enfoque de varios niveles , que combine pruebas de presión del lado del proveedor con auditorías ópticas y de penetración de tintes del lado del comprador.
Las decisiones de adquisición deberían depender de la transparencia de las pruebas de los proveedores , no sólo de afirmaciones genéricas de protección de 'alta barrera'.
Los materiales de primera calidad exigen una protección de primera calidad. Sin embargo, a menudo existe una gran brecha entre las propiedades teóricas de los materiales y el rendimiento en el mundo real. Podrías invertir mucho en envases de aluminio. Pero si el revestimiento contiene defectos no detectados, no funciona mejor que el polietileno estándar. Esto anula todo el propósito de su inversión premium.
Las microperforaciones alteran drásticamente los ambientes internos. Incluso los agujeros más pequeños aumentan exponencialmente la entrada de humedad y gases. Esto sucede rápidamente en los plazos de envío y almacenamiento estándar. La lámina actúa como escudo primario. Un agujero lo perfora directamente. El gas y la humedad evitan por completo las capas de barrera. Atacan la sensible carga útil del interior.
Las consecuencias de los defectos no detectados del revestimiento de barrera contra la humedad son graves y multifacéticas. Cuando ocurre una falla, las empresas enfrentan problemas complejos:
Los polvos higroscópicos sufren una rápida aglomeración. Esto arruina sus propiedades de flujo físico y degrada su estructura química.
Las cadenas de suministro de productos farmacéuticos y alimentarios se enfrentan inmediatamente a infracciones de cumplimiento. Los reguladores monitorean estrictamente la integridad de la barrera ambiental.
Las empresas soportan costosas retiradas de productos. También absorben enormes costos de mano de obra de reembalaje.
La reputación de la marca sufre un daño inmenso. La pérdida de la confianza del comprador suele tardar años en recuperarse.
No puede darse el lujo de asumir la perfección de la barrera basándose únicamente en las especificaciones del material. Las pruebas validan el rendimiento. Sin inspección, las calificaciones teóricas de MVTR no significan nada en el almacén.
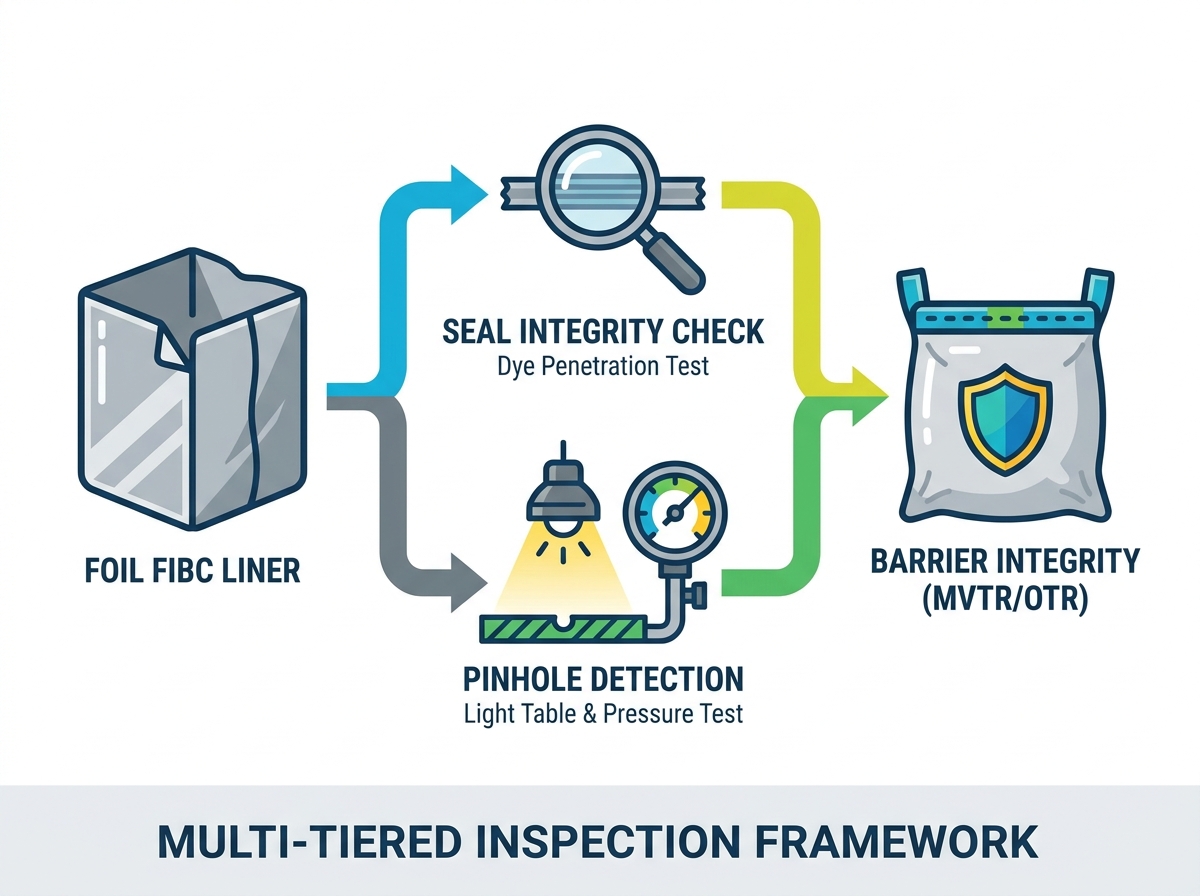
Comprender los orígenes de los defectos le ayuda a orientar sus esfuerzos de inspección. Debemos diferenciar entre los defectos creados durante la extrusión o laminación y los causados por la manipulación física. Los defectos de fabricación suelen aparecer como anomalías uniformes. Los defectos de manipulación se presentan como traumatismos físicos localizados.
El agrietamiento por flexión actúa como un importante multiplicador de poros. Las acciones de plegado y despliegue ejercen una gran presión sobre el material. Las vibraciones del transporte añaden tensión mecánica adicional. Un revestimiento de aluminio para supersacos se dobla repetidamente durante la carga y el tránsito. Este movimiento continuo crea una fatiga por estrés severa. Debido a que el aluminio carece de elasticidad, pronto se desarrollan microdesgarros en la capa barrera. Las capas de polímero podrían permanecer visiblemente intactas. Sin embargo, el protector de lámina interno se rompe, lo que permite la transmisión oculta de gas.
La integridad del sello representa el punto de falla más común en los envases de barrera flexible. Los fabricantes sueldan capas de polímero para cerrar la bolsa. Si este proceso fluctúa, todo el revestimiento falla.
Sellos en frío: ocurren debido a un tiempo de permanencia insuficiente o a bajas temperaturas. Las capas de polímero no logran fundirse por completo. Esto da como resultado un vínculo débil. La costura se desprende fácilmente bajo carga física.
Sellos frágiles: El sobrecalentamiento quema las capas de polímero flexible. Expone la frágil lámina que se encuentra debajo. Estas áreas chamuscadas se rompen bajo una tensión mínima.
Contaminación: A veces, durante la producción, el polvo, el polvo o la resina errante quedan atrapados en el área del sello. Estos desechos bloquean una soldadura completa. Se forman canales capilares que permiten que la humedad se deslice directamente a través de la costura.
Depender de un único método de prueba deja puntos ciegos en su control de calidad. Un sistema de inspección robusto utiliza diferentes técnicas para detectar diferentes defectos. A continuación, describimos los cuatro protocolos de prueba principales.
Cuadro de análisis del protocolo de inspección
Protocolo de inspección | Objetivo principal | Tipo de método | Mejor etapa de aplicación |
|---|---|---|---|
Mesa óptica/luz | Macrodefectos, lágrimas graves. | visuales/manuales | Controles puntuales de recepción entrante |
Penetración del tinte | Sellar fugas capilares | Destructivo | Muestreo por lotes (ASTM F1929) |
Decaimiento del vacío | Integridad estructural general | No destructivo | Verificación previa al llenado |
Rastreador de gases | Microperforaciones | Detección de gases traza | Cargas útiles altamente reguladas (Pharma) |
Los operadores pasan luz de alta intensidad a través del revestimiento en un ambiente oscuro. Buscan poros visibles y grietas graves por flexión. La luz brilla claramente a través de cualquier capa de aluminio comprometida. Sin embargo, este método tiene una limitación importante. Sólo detecta defectos graves. Sigue siendo totalmente insuficiente para detectar fugas microscópicas o pequeños canales de sellado.
Este método prueba agresivamente la resistencia de las costuras y las fugas en los canales. Los equipos de calidad hacen referencia a las normas ASTM F1929 para este procedimiento. Es ideal para el muestreo de lotes entrantes.
Siga estos pasos estándar para la prueba de tinte:
Corte una sección de muestra a lo largo del sellado térmico.
Aplique un tinte contrastante altamente viscoso directamente a lo largo del borde interior del sello.
Deje que el tinte repose durante el tiempo de permanencia especificado.
Inspeccione el borde exterior en busca de sangrado de color. El movimiento del tinte indica una fuga capilar.
Este enfoque evalúa todo el revestimiento sin destruirlo. Los técnicos inflan el revestimiento a una presión específica. Luego monitorean el sistema para detectar caídas de presión durante un tiempo determinado. Una lectura de presión estable confirma la integridad estructural y del sello general. Se erige como la prueba no destructiva más fiable para embalajes a granel.
Las industrias altamente reguladas utilizan este método para la validación de fugas de tolerancia cero. Los sectores farmacéutico y de productos químicos peligrosos dependen con frecuencia de él. Los técnicos inyectan helio u otro gas traza en la bolsa. Pasan un sensor altamente sensible a lo largo de las costuras y superficies exteriores. El sensor detecta inmediatamente fugas de gas microscópicas. Esto garantiza un rendimiento de barrera absoluto.
La garantía de calidad requiere el establecimiento de límites prácticos. Debe definir límites de calidad aceptables (AQL). No todos los poros provocan la ruina inmediata del producto. Debe alinear el tamaño de los orificios y las tolerancias de frecuencia con los requisitos MVTR específicos de su carga útil. Un compuesto fertilizante tolera una pequeña entrada de humedad. Por el contrario, un precursor de una batería de iones de litio se degrada instantáneamente tras la exposición atmosférica.
El control de calidad depende de la responsabilidad compartida entre usted y su proveedor. Los límites claros evitan suposiciones costosas.
Lado Proveedor: Los proveedores deben acreditar su control de calidad interno. La documentación específica debe acompañar a cada envío. Exija Certificados de Análisis (CoA) detallados. Estos documentos deben confirmar los resultados de las pruebas por lotes para determinar la resistencia del sello y el espesor del material.
Lado del comprador: No se puede confiar ciegamente en el papeleo de los proveedores. Implementar estrictos protocolos de inspección de recepción. Establezca frecuencias de muestreo estadístico basadas en estándares de la industria como ANSI/ASQ Z1.4. Pruebe muestras aleatorias de cada palé entrante.
Construir un marco requiere equilibrar velocidad y seguridad. El exceso de pruebas ralentiza sus líneas de producción e infla los costos operativos. Las pruebas insuficientes corren el riesgo de una pérdida catastrófica de lotes. Debe equilibrar los métodos de prueba con el valor financiero del material a granel. Los polvos de alto valor justifican pruebas rigurosas de gases traza. Es posible que los productos químicos industriales de menor valor solo requieran controles aleatorios de deterioro del vacío.
Su estrategia de inspección comienza antes de comprar una bolsa. Evaluar el control de calidad interno de un proveedor ahorra enormes dolores de cabeza en el proceso posterior.
Debe separar a los fabricantes acreditados de los convertidores de bajo nivel. Muchas empresas simplemente compran láminas baratas y las sellan mal. Mire profundamente sus capacidades de inspección interna. ¿Tienen salas blancas? ¿Calibran sus barras selladoras diariamente? Un socio fuerte da la bienvenida a las auditorías de calidad.
Interrogar a los proveedores potenciales sobre su entorno de fabricación. Haga estas preguntas específicas durante su proceso de investigación:
"¿Cuál es su procedimiento operativo estándar para monitorear la temperatura del termosellado y las variaciones de presión?"
"¿Realiza inspecciones en línea automatizadas o confía únicamente en pruebas de lotes manuales?"
"¿Puede proporcionar datos verificables sobre la resistencia a las grietas por flexión de su lámina utilizando los protocolos de prueba Gelbo Flex?"
No se limite a mirar el número MVTR. Asegúrese de que el proveedor equilibre el espesor de la lámina con las capas de polímero adecuadas. Una lámina más gruesa aumenta las propiedades de barrera pero disminuye la flexibilidad. Esta rigidez promueve el agrietamiento por flexión. Las robustas capas de polímero añaden flexibilidad y mejoran la sellabilidad. Una estructura de laminación equilibrada minimiza los defectos de fabricación inherentes.
Adquirir revestimientos de aluminio FIBC representa solo la mitad de la solución. Demostrar su integridad estructural es la otra mitad. La brecha entre las especificaciones prometidas y el rendimiento real puede costarle a su empresa millones en productos arruinados.
Los equipos de adquisiciones y control de calidad deben colaborar estrechamente. Juntos, deberían establecer AQL claros basados en la sensibilidad de la carga útil. Deben exigir metodologías de prueba específicas a los proveedores. Además, los equipos deben implementar estrictas auditorías entrantes para sellos y poros utilizando métodos estandarizados.
Tome medidas hoy para proteger su cadena de suministro. Audite la documentación de control de calidad de su proveedor actual de inmediato. Solicite muestras de revestimientos a posibles proveedores. Realice pruebas independientes de presión y tinte en estas muestras antes de realizar pedidos grandes al por mayor. La verificación siempre es más barata que el rechazo por lotes.
R: Un agujero de alfiler suele ser un defecto de fabricación. Existe como un vacío microscópico en la capa de lámina causado durante la extrusión o laminación. Una grieta por flexión es una falla mecánica. La causa es doblar, tensar o hacer vibrar el material durante el plegado, transporte o llenado.
R: Incluso un agujero microscópico crea un canal directo para la humedad y el oxígeno. Efectivamente evita por completo la barrera de aluminio. Esto degrada el rendimiento del revestimiento, acercando sus velocidades de transmisión a las de una bolsa de plástico estándar.
R: Generalmente no. Para aplicaciones que requieren barreras ambientales estrictas, la aplicación de parches compromete la integridad general. Crea un punto de sellado no verificado que no se puede probar fácilmente. Los revestimientos defectuosos siempre deben rechazarse.
R: No. La inspección visual sólo detecta macrodefectos graves, como desgarros grandes. Las microfugas y los sellos débiles permanecen invisibles a simple vista. Requieren métodos de prueba físicos como la descomposición del vacío o la penetración de tinte para identificarlos con precisión.


